


Прессованные поддоны для автоматической линии: чек-лист пробного запуска
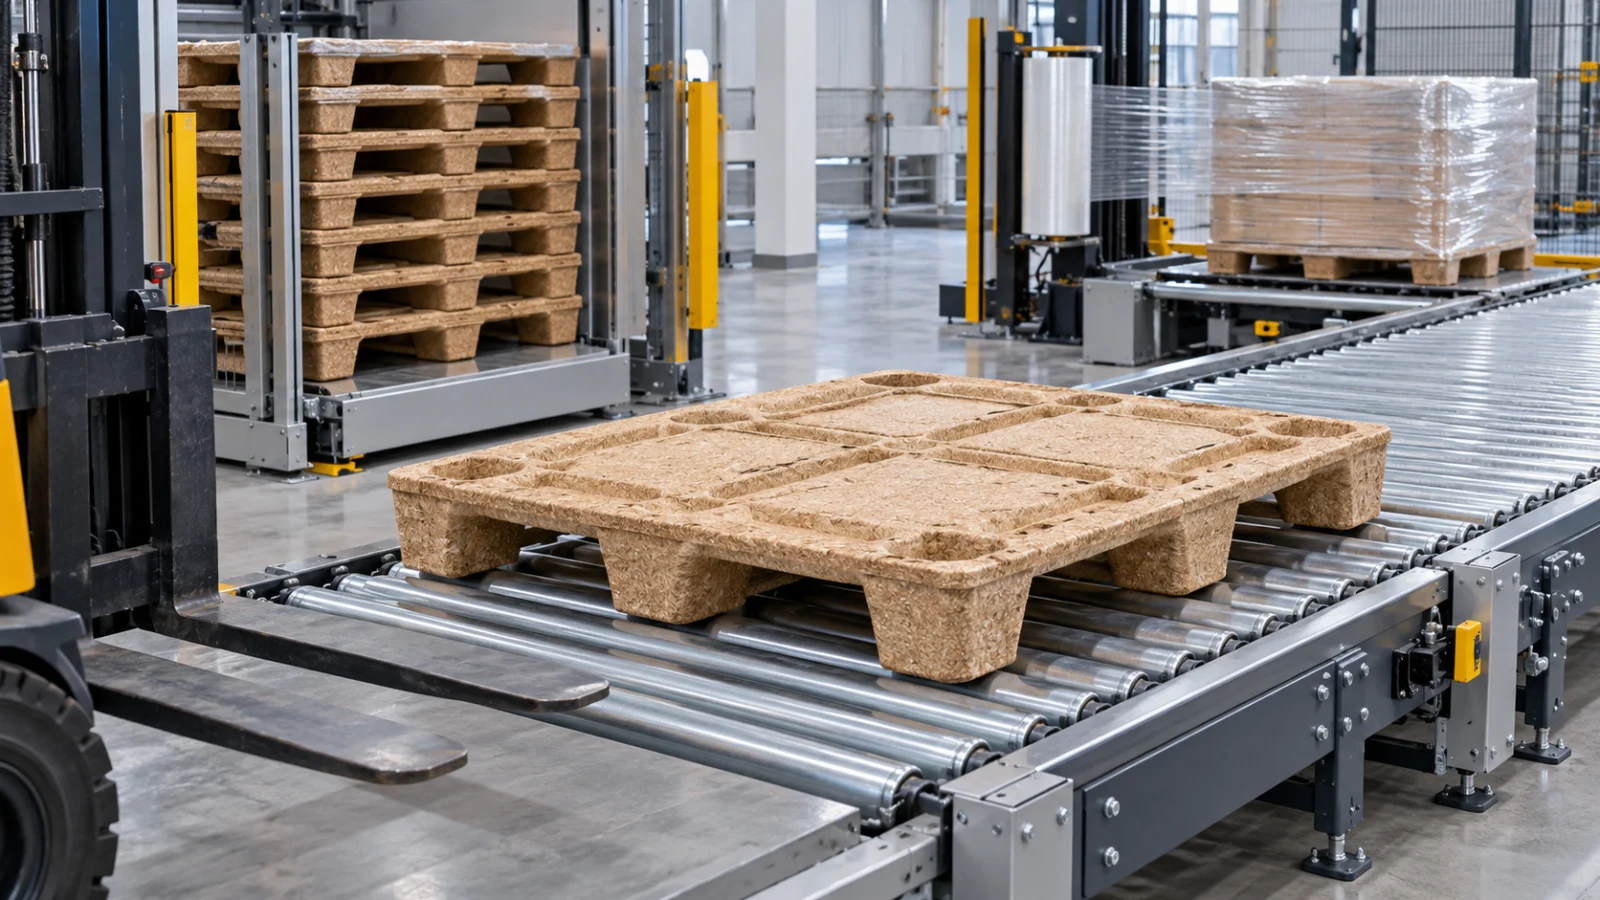
Автоматическая линия оценивает поддон не по общему впечатлению, а по десяткам точек контакта: роликам и цепям конвейера, направляющим паллетного магазина, датчикам, вилам погрузчика, центратору, паллетайзеру и обмотчику. Поэтому даже подходящий по длине и ширине поддон нельзя сразу запускать в серийную работу. Сначала нужен управляемый пробный запуск на реальном оборудовании.
Ниже — практический порядок проверки для производственных предприятий, распределительных центров и складов Казахстана. Он помогает отделу закупок, технологу, службе эксплуатации и ОТК зафиксировать требования до заказа партии, а не разбирать остановки линии после поставки.
Зачем проводить пробный запуск
У поддона есть не только наружные размеры. Для автоматизации важны форма опор, нижний профиль, расстояния между опорами, прогиб под фактическим грузом, повторяемость геометрии и то, как поверхность распознаётся датчиками. Линия может работать стабильно с пустым поддоном и давать сбой после укладки товара или обмотки.
Пробный запуск нужен, чтобы ответить на пять вопросов:
- Поддон уверенно проходит все участки маршрута без зацепов и перекосов?
- Паллетный магазин отделяет по одному поддону?
- Датчики стабильно видят пустой и загруженный поддон?
- Вилочная техника входит и выходит без удара по опорам?
- Груз сохраняет положение после паллетайзера, транспортировки и обмотки?
Положительный ответ должен подтверждаться протоколом, а не только словами оператора «один раз прошёл нормально».
Составьте карту маршрута поддона
Перед тестом нарисуйте маршрут от места хранения пустых поддонов до отгрузки готового груза. На каждом участке укажите оборудование, направление движения, рабочую скорость, положение груза и ответственного сотрудника. Такой лист особенно полезен, если закупка оформляется для нескольких площадок или если продукция из Петропавловска направляется на предприятие в Алматы, Астане либо Караганде: конфигурация оборудования у получателя может отличаться.
| Участок | Что записать до теста | Что наблюдать во время запуска |
|---|---|---|
| Хранение пустых поддонов | высота стопы, способ подачи | устойчивость стопы, отделение верхнего поддона |
| Паллетный магазин | рабочий диапазон направляющих и захватов | выдача по одному, отсутствие заклинивания |
| Конвейер | ролики, цепи, ремни, опорные зоны, повороты | плавность хода, перекос, зацепы, шум |
| Центратор | рабочий диапазон и точки контакта | точность позиционирования без повреждений |
| Паллетайзер | схема укладки и масса груза | положение первого слоя и всей единицы |
| Обмотчик | тип плёнки, натяжение, число оборотов | смещение груза и деформация кромок |
| Вилочная техника | сечение, длина и развод вил | свободный вход, подъём и выход |
Если маршрут разветвляется, проверяйте каждый вариант: прямой проход не заменяет испытание поворота, подъёмника или поперечного конвейера.
Проверьте опирание на конвейере
На роликовом конвейере поддон должен постоянно иметь достаточное число точек опоры. Если шаг роликов не соответствует нижнему профилю, опора может попасть между роликами, а поддон — качнуться или остановиться. На цепном конвейере важно, чтобы цепи проходили под предусмотренными опорными зонами, а не под тонким участком настила.
До запуска измерьте:
- шаг и рабочую ширину роликов;
- расстояние между цепями или ремнями;
- высоту боковых направляющих;
- минимальный радиус и свободное пространство на поворотах;
- перепад высот между соседними секциями;
- положение стопоров и центраторов.
Сделайте фото поддона снизу на каждом критичном участке. По такому снимку проще сопоставить фактические точки опоры с чертежом линии. Тест проводят сначала с пустым поддоном на малой скорости, затем — с контрольным грузом и рабочими настройками. Изменять скорость, направляющие и программу во время сравнения образцов следует только с записью в протоколе.
Испытайте паллетный магазин и разделение стопы
Прессованные поддоны вкладываются друг в друга, поэтому занимают меньше места в стопе. Но глубина вложения, форма опор и трение поверхностей влияют на работу магазина. Проверьте не один поддон, а стопу той высоты, которая реально будет использоваться.
Во время серии подач фиксируйте:
- выдаётся ли ровно один поддон;
- возвращаются ли захваты в исходное положение;
- не поднимается ли второй поддон вместе с первым;
- сохраняет ли стопа вертикальность;
- не задевают ли направляющие кромки и опоры;
- требуется ли оператору поправлять стопу вручную.
Для объективного результата задайте число последовательных циклов и допустимое число остановок заранее. Если магазин настраивался под другую геометрию, внесите размеры направляющих и захватов в карту теста. Тогда будет понятно, является ли корректировка штатной переналадкой или требует изменения оборудования.
Проверьте датчики и позиционирование
Фотоэлектрические, индуктивные и другие датчики могут реагировать на поддон по-разному в зависимости от расположения, цвета поверхности, расстояния и фона. Не предполагайте, что датчик, уверенно видящий загруженную единицу, так же стабильно определит пустой прессованный поддон.
Проверьте как минимум четыре состояния:
- Пустой поддон идёт по центру.
- Пустой поддон имеет допустимое боковое смещение.
- Поддон несёт минимальный рабочий груз.
- Поддон несёт максимальный груз, утверждённый для конкретного процесса.
В протоколе укажите обозначение датчика, расстояние до объекта, точку срабатывания и результат каждого прохода. Если положение датчика меняют, сохраните исходную и новую настройку. Это позволит службе эксплуатации восстановить конфигурацию после обслуживания.
Совместите поддон с вилочной техникой
Размер поддона сам по себе не гарантирует совместимость с погрузчиком, штабелёром или ручной тележкой. Нужны фактические размеры вил, их развод, толщина, длина, радиус на пятке, высота подъёма и свободное пространство под нижним профилем.
Проведите вход вил с каждой стороны, которая используется в работе. Оператор должен выполнять операцию в штатном положении, без наклона мачты или удара по опорам. После подъёма оцените устойчивость, затем установите груз на пол, в стеллаж или на конвейер по реальному маршруту.
Если поддон планируется для стеллажа, не переносите на него автоматически цифру статической или динамической нагрузки. Разница между режимами разобрана в статье о статической, динамической и стеллажной нагрузке. Допустимую конфигурацию подтверждают для конкретного поддона, груза, стеллажа и схемы опирания.
Проверьте паллетайзер, груз и обмотку
Сначала согласуйте схему первого слоя: именно он передаёт нагрузку на поддон и задаёт устойчивость всей единицы. Проверьте, совпадают ли точки контакта упаковки с рабочей поверхностью, не нависает ли груз за кромку и не попадает ли концентрированная нагрузка в нежелательную зону.
Для коробок, мешков, вёдер и другой тары тесты различаются. При укладке мешков заранее рассчитайте число мест в слое; отдельный алгоритм приведён в материале о схеме укладки мешков на прессованном поддоне. Затем проведите полный цикл обмотки. Натяжение плёнки не должно смещать груз, поднимать края поддона или мешать захвату вил.
После обмотки повторите проезд через датчики, поворот и контрольный подъём. Итоговая единица может вести себя иначе, чем пустой образец.
Задайте программу испытания до начала работ
Программа должна быть короткой, но воспроизводимой. В ней указывают:
- модель и размер поддона;
- идентификатор образца или партии;
- массу, габариты и центр тяжести контрольного груза;
- схему укладки и способ фиксации;
- перечень оборудования по маршруту;
- скорость и настройки линии;
- число циклов на каждом участке;
- измеряемые параметры;
- допустимые отклонения и причины остановки;
- ответственных за решение по результату.
Если закупщик запрашивает протоколы нагрузочных испытаний, сверяйте обозначение модели, схему опирания и вид нагрузки с реальным применением. Ссылка на метод испытания или одно предельное число не заменяет пробный запуск на вашей линии.
Зафиксируйте критерии приёмки
Критерии следует согласовать до теста. Пример рабочей таблицы:
| Проверка | Метод | Критерий решения |
|---|---|---|
| Наружные размеры и нижний профиль | измерение по согласованной схеме | в пределах спецификации заказа |
| Выдача из магазина | серия последовательных циклов | без двойной подачи и ручной правки |
| Проход конвейера | полный маршрут пустым и с грузом | без остановок, зацепов и опасного перекоса |
| Срабатывание датчиков | проходы в заданных положениях | сигнал в контрольной зоне каждого цикла |
| Работа вил | вход, подъём, перенос и установка | без удара, застревания и повреждений |
| Паллетайзер и обмотчик | полный производственный цикл | груз сохраняет согласованное положение |
| Состояние после цикла | осмотр и повторные замеры | нет дефектов, влияющих на дальнейшую работу |
После теста приложите к протоколу фотографии, результаты измерений, журнал остановок и настройки оборудования. Приёмку серийной партии удобно строить на тех же признаках; подробная процедура есть в чек-листе приёмки прессованных поддонов.
Что передать поставщику для точного предложения
Фраза «нужен поддон для автоматической линии» недостаточна. В заявке укажите:
- размеры и массу груза;
- схему первого слоя и способ фиксации;
- требуемый размер поддона;
- рисунок нижнего профиля с критичными точками;
- типы конвейеров, паллетного магазина и вилочной техники;
- рабочие направления входа вил;
- условия хранения пустых и загруженных поддонов;
- объём пробной и последующей партии;
- перечень требуемых документов;
- город получения и условия разгрузки.
На странице прессованных поддонов Nord Panels указан формат NPG 1200×800×130 мм, а также возможность согласовать 1200×1000 мм. Конкретную модель, параметры партии, документы и условия поставки нужно подтвердить в коммерческом предложении. Если выбор между форматами ещё не сделан, используйте руководство 1200×800 или 1200×1000.
Как организовать переход от образца к партии
Утверждённый образец маркируют и сохраняют как контрольный. К нему привязывают чертёж, протокол пробного запуска и настройки линии. При первой серийной поставке склад проверяет маркировку и количество, ОТК — согласованные параметры, а производство запускает ограниченное число поддонов до полного ввода партии.
Пустые поддоны до использования размещают по утверждённой схеме; рекомендации собраны в материале о хранении прессованных поддонов. Любое изменение модели поддона, упаковки груза, настроек магазина или маршрута требует оценки: достаточно ли повторной проверки одного участка или нужен новый полный тест.
Nord Panels производит прессованные поддоны в Петропавловске из сырья казахстанского происхождения. Для подготовки предложения под автоматическую линию передайте чертёж поддона, карту оборудования, данные о грузе и программу пробного запуска. Такой пакет позволяет обсуждать совместимость предметно и заранее отделить требования к поддону от настроек конкретной линии.