


Берёзовая фанера для ЧПУ: как выбрать лист и подготовить раскрой
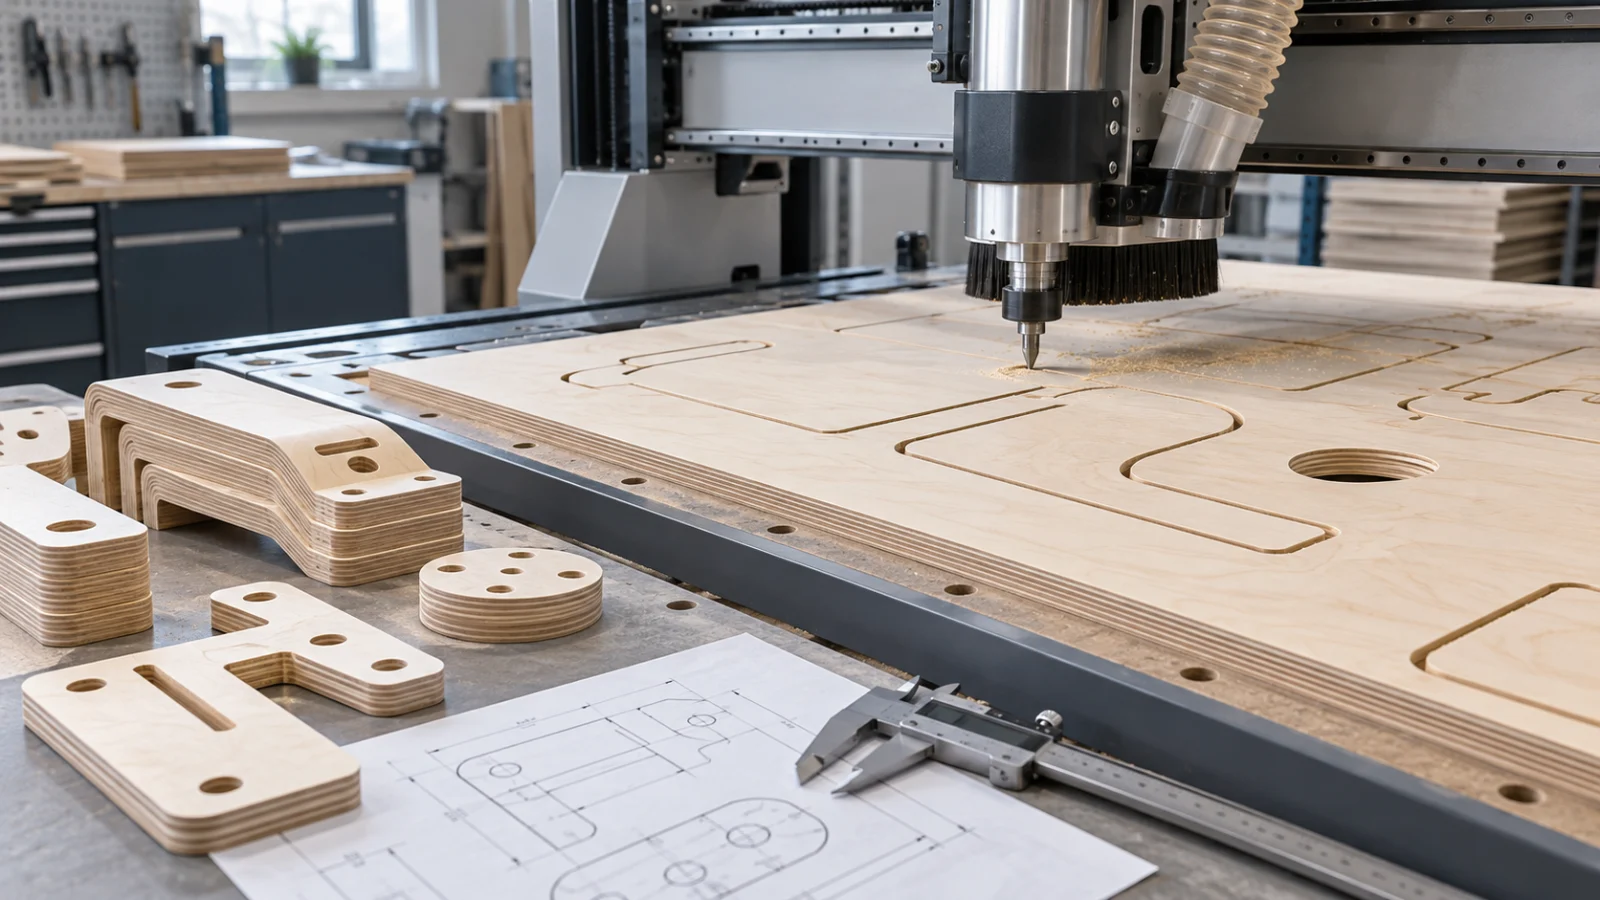
Заказчик, который пишет поставщику только «нужна берёзовая фанера 18 мм для ЧПУ», оставляет без ответа главные вопросы: какой формат листа подходит под карту деталей, какая поверхность останется видимой, нужны ли ламинирование и антискользящий рельеф, какие допуски заложены в соединения и как будет фиксироваться заготовка на столе. Чем точнее эти параметры определены до покупки, тем меньше пробных проходов, лишних обрезков и остановок серийного раскроя.
Nord Panels производит в Петропавловске берёзовую фанеру из сырья Казахстана. Ниже — практический чек-лист для мебельных, упаковочных и промышленных предприятий, которые режут листы на фрезерном станке с ЧПУ.
Сначала определите готовую деталь, а не только марку фанеры
Выбор начинается с назначения изделия. Для каждой позиции в заказе зафиксируйте:
- габариты и количество деталей;
- толщину готовой детали;
- требования к лицевой и оборотной стороне;
- видимые кромки;
- отверстия, пазы, карманы и сквозной контур;
- допустимое направление текстуры;
- способ последующей отделки;
- требуемую точность и правила приёмки.
Одинаковая фанера может вести себя по-разному в двух проектах из-за геометрии деталей, диаметра фрезы, программы, состояния инструмента и способа фиксации листа. Поэтому поставщику нужен не файл станка, а понятная спецификация материала; технологу ЧПУ — актуальная карта деталей и требования к обработке.
Какое исполнение поверхности выбрать
EXT ФСФ без покрытия
Для деталей, которые после раскроя будут шлифовать, красить, лакировать или облицовывать, обычно рассматривают берёзовую EXT ФСФ без декоративной плёнки. При заказе укажите сорт каждой стороны: например, какая сторона будет лицевой, а какая останется внутри изделия. Это важнее общего слова «мебельная», потому что закупщик и технолог сразу понимают допустимый внешний вид обеих поверхностей.
Ламинированная F/F
F/F имеет гладкую плёнку с обеих сторон. Такое исполнение выбирают, когда покрытие должно остаться рабочей поверхностью готовой детали. До запуска серии необходимо проверить пробный рез: плёнка меняет требования к чистоте кромки и состоянию инструмента, а после раскроя открываются торцы.
Антискользящая F/W
У F/W одна сторона гладкая, другая — рельефная. Это решение для полов коммерческого транспорта, платформ и производственных настилов, где требуется рабочая фактура. В карте раскроя заранее обозначьте, какая сторона должна смотреть вверх и можно ли поворачивать детали. Иначе программа может дать экономную раскладку, но неправильное направление рабочей поверхности.
Номинальная толщина и точная посадка — разные задачи
Номинал листа нужен для закупки, но пазы, карманы и соединения рассчитывают по фактической детали и допускам проекта. Перед серийным запуском полезно:
- измерить несколько точек на контрольном листе исправным инструментом;
- проверить толщину в зоне будущей детали, а не только у края;
- выполнить пробную посадку сопрягаемых элементов;
- сохранить утверждённую версию программы и контрольный образец.
Не закладывайте соединение «в ноль» только по названию толщины. Даже небольшой разрыв между проектным размером, фактическим листом и компенсацией инструмента может потребовать доработки всей партии.
Формат листа нужно выбирать по карте раскроя
В ассортименте Nord Panels указаны форматы 1220×2440 и 1250×2500 мм; другие размеры согласовываются отдельно. Больший лист не всегда автоматически выгоднее. Сравнивать нужно выход годных деталей из каждого формата.
Профессиональные CAM-системы используют nesting — размещение деталей на листе с целью повысить выход и уменьшить отходы. Такое назначение nesting прямо описывает официальная страница Autodesk Fusion. При сравнении раскладок учитывайте:
- диаметр инструмента и фактическую ширину реза;
- технологический промежуток между деталями;
- припуск на чистовую обработку;
- направление текстуры или рельефа;
- зоны крепления и вакуумного удержания;
- полезные остатки, которые действительно пойдут в следующий заказ.
Запрашивать количество только в квадратных метрах недостаточно. Для производства удобнее передавать поставщику количество полноразмерных листов по каждой толщине и исполнению, а внутри цеха хранить утверждённую карту раскроя с номером версии.
Фиксацию продумайте до запуска программы
Лист не должен смещаться после отделения контуров. В официальном руководстве ShopBot по фиксации материала вакуумное удержание отмечено как удобный вариант для повторяющегося раскроя больших листов; для освобождающихся и небольших деталей отдельно рассматриваются перемычки и дополнительная фиксация.
Практический вывод прост:
- крупный лист должен лежать ровно и надёжно удерживаться;
- небольшая деталь не должна стать свободной до завершения безопасной траектории;
- зоны механического крепежа нельзя пересекать инструментом;
- режим фиксации должен соответствовать инструкции конкретного станка.
Перед серией проверьте плоскость жертвенного стола, герметичность вакуумных зон, расположение крепежа и поведение самой маленькой детали в карте. Универсальной схемы для всех станков нет.
Не копируйте режимы резания без проверки
Скорость подачи, обороты и глубина прохода зависят от станка, мощности шпинделя, диаметра и геометрии фрезы, покрытия листа, требуемой кромки и удаления стружки. Без этих данных одна цифра в задании создаёт ложную точность.
Безопасная последовательность для новой партии:
- проверить рекомендации производителя инструмента и станка;
- установить исправную фрезу подходящего типа;
- сделать тест на обрезке или контрольном листе;
- оценить верхнюю и нижнюю кромку, размер детали и нагрев инструмента;
- только после этого утвердить режим для серии.
Если качество кромки важно с двух сторон, это нужно написать в техническом задании до выбора инструмента и стратегии прохода.
Что включить в заявку на фанеру для ЧПУ
Перед отправкой запроса поставщику заполните одну спецификацию:
- назначение деталей;
- исполнение: EXT ФСФ, F/F или F/W;
- сорт лицевой и оборотной стороны;
- формат и номинальная толщина;
- количество листов по каждой позиции;
- требования к видимым поверхностям и кромкам;
- допустимость поворота деталей при раскрое;
- город доставки;
- перечень необходимых документов;
- нужен ли контрольный лист или пробная партия до серии.
Например, мебельное производство в Алматы может указать: берёзовая EXT ФСФ без покрытия, заданный формат и толщина, сорт обеих сторон, количество листов, окраска после ЧПУ, видимая кромка и необходимость пробной сборки. Такой запрос позволяет обсуждать конкретную партию, а не абстрактную «фанеру для станка».
Короткий чек-лист технолога перед первым листом
- Версия чертежа и единицы измерения проверены.
- Нулевая точка и ориентация листа обозначены.
- Учтены инструмент, промежутки и припуски.
- Лицевая сторона и направление текстуры отмечены.
- Самые маленькие детали надёжно удерживаются.
- Пробная деталь измерена до запуска серии.
- Требования к кромке и последующей отделке согласованы.
- Результат первого листа зафиксирован в карте контроля.
Для расчёта партии отправьте назначение, формат, толщину, сорт, покрытие, количество и город через контакты Nord Panels. Наличие, цену и условия поставки менеджер подтвердит по фактической заявке.