


Фанера 1220×2440 или 1250×2500: как выбрать формат и рассчитать листы
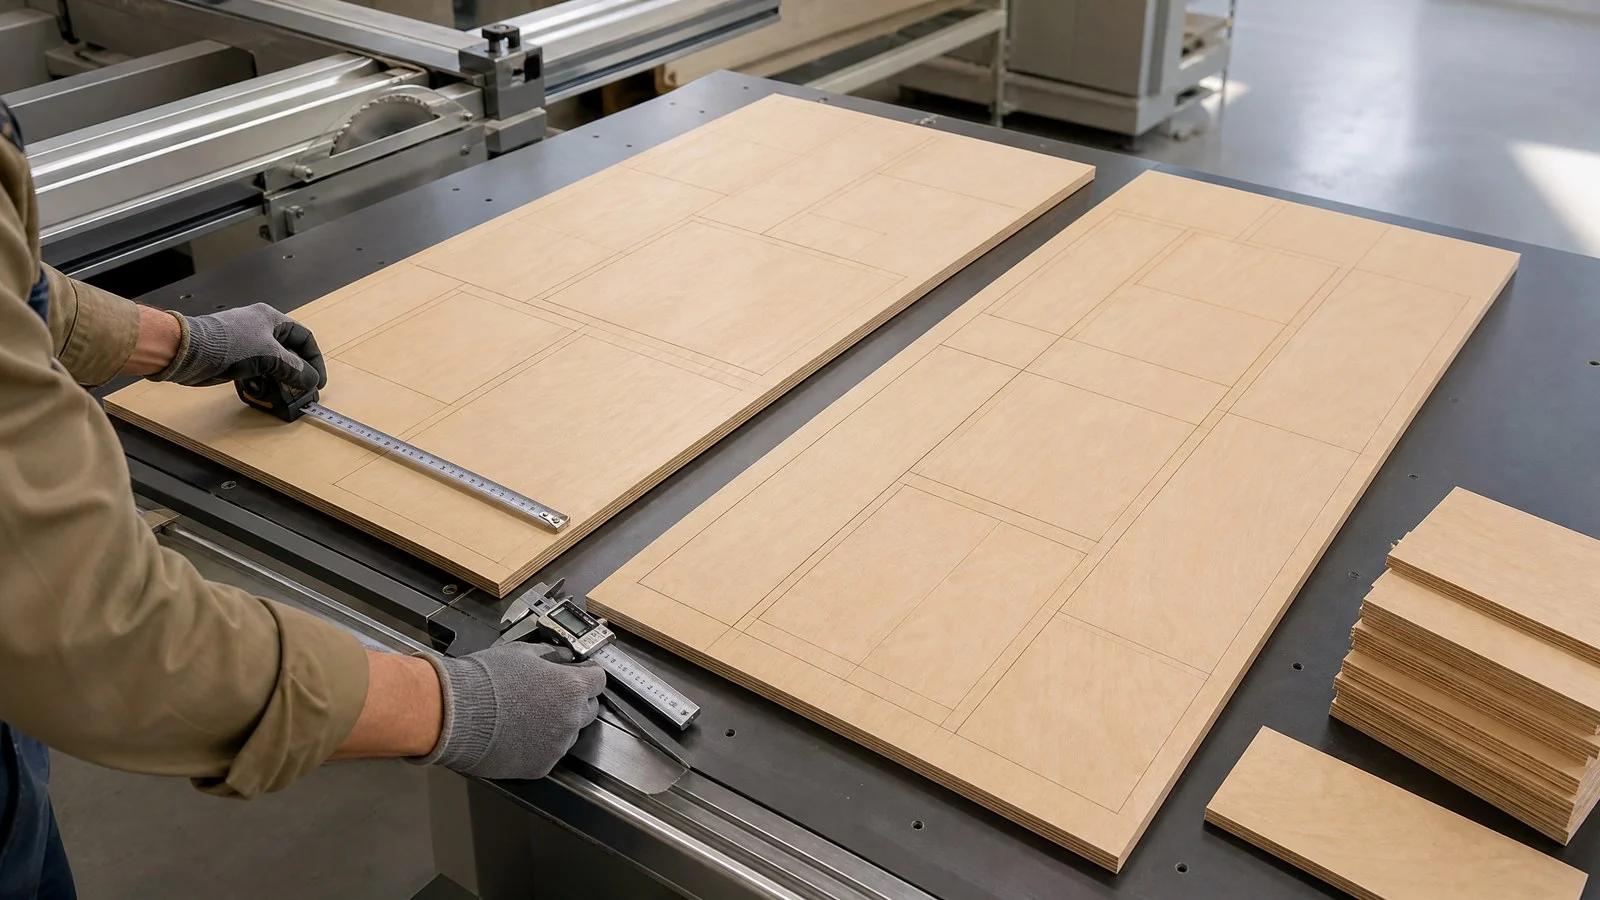
Формат фанеры часто выбирают по привычке: цех всегда покупал 1220×2440 мм — значит, заказываем его снова. Но для серийных деталей несколько сантиметров по ширине или длине могут изменить число заготовок на листе, количество резов, долю отходов и объём всей партии. Поэтому сравнивать 1220×2440 и 1250×2500 мм лучше не по цене одного листа, а по выходу готовых деталей.
Ниже — практический алгоритм для закупщика, технолога и руководителя производства в Казахстане. Он помогает сделать предварительный расчёт, подготовить карту раскроя и передать поставщику понятную спецификацию. Для предприятий в Петропавловске, Астане, Алматы, Караганде или Шымкенте логика одинакова: сначала геометрия изделия и технология резки, затем формат и количество листов.
Чем отличаются форматы 1220×2440 и 1250×2500 мм
На странице берёзовой фанеры Nord Panels указаны основные форматы 1220×2440 и 1250×2500 мм, а другие размеры предлагается обсуждать индивидуально. Там же представлены линии F/F, F/W и EXT и диапазон толщин 6–40 мм. Текущую доступность нужной комбинации формата, толщины, сорта и поверхности следует подтверждать в коммерческом предложении.
Площадь листа 1220×2440 мм составляет 2,9768 м², а 1250×2500 мм — 3,1250 м². Второй лист больше на 0,1482 м², то есть примерно на 5%. Однако это не означает автоматического роста выхода деталей на 5%: результат определяется их размерами, допустимым поворотом, шириной пропила, обрезкой кромок и схемой раскроя.
| Параметр | 1220×2440 мм | 1250×2500 мм | Что проверить |
|---|---|---|---|
| Номинальная площадь | 2,9768 м² | 3,1250 м² | Площадь — только начальная оценка |
| Разница площади | Базовый формат | Примерно +5% | Даёт ли прибавка ещё одну деталь |
| Оборудование | Габарит подачи и упоры | Габарит подачи и упоры | Ход пилы, столы, захваты и склад |
| Логистика | Пачка, кузов, разгрузка | Пачка, кузов, разгрузка | Ограничения транспорта и погрузчика |
| Экономика | Цена листа и выход деталей | Цена листа и выход деталей | Стоимость одной годной детали |
ГОСТ 3916.1-2018 для фанеры общего назначения перечисляет 1220 и 1250 мм среди размерных значений с предельным отклонением ±3 мм, а 2440 и 2500 мм — с отклонением ±4 мм. Стандарт также допускает другие размеры по соглашению изготовителя и потребителя.[1] При этом он не распространяется на облицованную и специальную фанеру, поэтому для F/F и F/W нужно отдельно сверять спецификацию производителя и требования проекта.
Почему деление общей площади даёт только черновую цифру
Самая простая формула выглядит так: суммарную площадь деталей делят на площадь листа и округляют результат вверх. Например, если изделию требуется 60 м² фанеры, арифметика покажет около 21 листа 1220×2440 мм или около 20 листов 1250×2500 мм. Такая оценка полезна для первого бюджета, но не является заказным количеством.
Причина проста: детали не превращаются в сплошной прямоугольник без зазоров. Между ними проходит пила или фреза, с кромок может сниматься технологическая полоса, а остаток шириной 100 мм не всегда подходит для следующего изделия. Кроме того, часть деталей нельзя поворачивать из-за направления наружного шпона, рисунка покрытия, сетчатой поверхности или требований к видимой стороне.
Рабочее правило: площадь отвечает на вопрос «каков порядок объёма», а карта раскроя — «сколько листов действительно нужно заказать».
Какие данные собрать до расчёта
Начните не с листа, а с ведомости деталей. Для каждой позиции запишите готовую длину и ширину, количество, толщину, материал, рабочую сторону и возможность поворота на 90°. Если нужна последующая фрезеровка, облицовка или чистовая подрезка, укажите технологический припуск отдельно, а не прячьте его в номинальный размер.
Затем зафиксируйте реальные параметры оборудования. Ширина пропила — это материал, который удаляется каждым проходом пилы. Она зависит от инструмента и настройки, поэтому её следует измерять на вашем станке, а не копировать из чужой карты. В настройках программ раскроя отдельно учитываются пропил, обрезка каждой стороны, минимальный полезный остаток и запрет поворота детали.[2]
Пошаговый расчёт количества листов
Шаг 1. Сделайте оценку по площади
Сложите площадь всех деталей с учётом их количества. Разделите сумму на 2,9768 м² для формата 1220×2440 или на 3,1250 м² для 1250×2500 и округлите вверх. На этом этапе не добавляйте случайный процент «на всякий случай»: сначала найдите геометрические потери.
Шаг 2. Постройте реальную карту раскроя
Введите в программу или технологическую таблицу размеры обоих листов, список деталей, фактический пропил, припуск на выравнивание кромок и ограничения поворота. Профессиональные оптимизаторы рассчитывают раскрой по перечню деталей и доступным панелям, стремясь снизить расход материала, время резки и производственные затраты.[3] HOMAG также разделяет задачи раскроя панелей и nesting, что важно учитывать при выборе метода для пилы или CNC.[4]
Шаг 3. Проверьте остатки и добавьте обоснованный резерв
После оптимизации посмотрите не только процент использования, но и форму остатков. Большой прямоугольный остаток с маркировкой материала можно вернуть в производство; несколько узких полос часто уже являются отходом. Резерв добавляйте на подтверждённые риски: настройку оборудования, пробные детали, сортировку видимой поверхности, возможный брак операции или условия объекта.
Два простых примера, почему геометрия важнее площади
Представим детали 600×400 мм и условный измеренный пропил 3 мм. По ширине 1220 мм помещаются две детали: 600 + 3 + 600 = 1203 мм. По длине 2440 мм помещаются шесть деталей: 6 × 400 + 5 × 3 = 2415 мм. Простая прямоугольная сетка даёт 12 деталей. На листе 1250×2500 мм такая же сетка тоже даёт 12 деталей. Дополнительные 5% площади здесь не создают тринадцатую деталь.
Теперь возьмём деталь шириной 620 мм. Две такие детали с одним пропилом требуют 1243 мм. Они не помещаются поперёк листа 1220 мм, но помещаются на ширине 1250 мм. В конкретной карте это может заметно изменить выход. Пример не заменяет оптимизацию всей ведомости, зато показывает главный принцип: формат выбирают по критическим размерам деталей, а не по площади листа в отрыве от раскроя.
Условные 3 мм в примерах — не норматив. Фактический пропил нужно измерить для текущего инструмента и режима; износ полотна, материал и настройка могут изменить результат.[2]
Когда формат 1220×2440 может быть рациональнее
Этот формат разумно выбирать, если он лучше соответствует повторяющимся деталям, существующим картам раскроя и возможностям оборудования. Он также может быть удобнее, когда ограничения склада, подъёмных столов, дверных проёмов или кузова важнее небольшой разницы площади. Решение подтверждают пробной картой, а не предположением, что меньший лист всегда дешевле.
Для небольших серий важна и управляемость остатков. Если производство уже хранит и маркирует остатки от 1220×2440 мм, переход на другой формат может усложнить учёт. Но это операционный аргумент, а не универсальное правило: при новой детали расчёт следует выполнить заново.
Когда формат 1250×2500 может дать лучший выход
Дополнительные 30 мм по ширине и 60 мм по длине особенно ценны, когда деталь или комбинация деталей находится рядом с границей размещения. Большой формат может позволить поставить второй элемент в ряд, сохранить припуск на чистовую обработку или избежать отдельного листа для нескольких недостающих деталей.
Перед выбором проверьте, принимает ли формат оборудование без неудобных разворотов и ручных операций. Уточните также пакетирование, массу пачки, способ разгрузки и место хранения. Для поставок из Петропавловска в Астану, Алматы, Караганду или Шымкент формат должен быть согласован не только с изделием, но и с маршрутом внутри склада и цеха.
Как считать экономику партии
Сравнивайте не цену листа, а стоимость годной детали. Для каждого формата сложите стоимость необходимого числа листов, резки, переналадки, обработки кромок и обращения с остатками. Затем разделите сумму на количество деталей, прошедших контроль. Если один формат дороже за лист, но даёт дополнительную деталь или уменьшает число операций, он может оказаться выгоднее.
Для оптовой заявки приложите ведомость деталей или хотя бы размеры крупнейших позиций. В материале «Фанера оптом в Казахстане: как подготовить заявку» разобраны спецификация, упаковка, документы и сравнение коммерческих условий. Формат и карта раскроя должны стать частью этой же заявки, а не отдельной устной договорённостью.
Контрольный список перед заказом
- Зафиксируйте готовые размеры, количество и толщину каждой детали.
- Отметьте рабочую и видимую стороны, направление поверхности и допустимость поворота.
- Добавьте технологические припуски, измеренный пропил и обрезку каждой кромки.
- Постройте отдельную карту для 1220×2440 и 1250×2500 мм.
- Сравните число листов, годных деталей, резов и полезных остатков.
- Проверьте ограничения пилы или CNC, столов, захватов и погрузчика.
- Сверьте упаковку, транспорт, разгрузку и место хранения пачки.
- Добавьте резерв только на конкретные технологические и приёмочные риски.
- Зафиксируйте выбранный формат и версию карты раскроя в заказе.
Частые вопросы
Какой формат фанеры выгоднее: 1220×2440 или 1250×2500?
Выгоднее тот, который даёт меньшую стоимость годной детали при вашей карте раскроя. Лист 1250×2500 мм имеет примерно на 5% большую площадь, но дополнительная площадь полезна только тогда, когда в неё помещается нужная деталь или уменьшается число листов и операций.
Можно ли рассчитать заказ только по квадратным метрам?
По площади можно получить первый ориентир для бюджета. Для заказа нужна карта раскроя с пропилом, кромочными припусками, поворотом деталей и политикой остатков. Иначе расчёт может недооценить количество листов даже при правильной общей площади.
Какой запас фанеры добавить к расчёту?
Универсального процента нет. Запас зависит от повторяемости деталей, качества карты, пробных операций, требований к видимой поверхности и стабильности процесса. Сначала оптимизируйте раскрой, затем добавьте отдельно обоснованный резерв и укажите его назначение.
Передайте Nord Panels готовую спецификацию
Для точного предложения укажите линию F/F, F/W или EXT, сорт, толщину, выбранный формат, количество листов, город доставки и ограничения разгрузки. Если формат ещё не определён, приложите список деталей и две сравниваемые карты раскроя. Команда сможет подтвердить доступную конфигурацию и коммерческие условия без догадок. Отправить исходные данные можно через раздел контактов Nord Panels.